可口可乐安第纳公司是拉丁美洲最大的饮料灌装商之一,在智利、巴拉圭、阿根廷和巴西运营11家碳酸软饮料(CSD)工厂。其中最新、最现代化的一家坐落于杜克德卡西亚斯绿意盎然的山丘之间,靠近里约热内卢。清晨到访者会经过一排醒目的红色可口可乐卡车,它们稍后即将启程配送。2018年,可口可乐安第纳公司创建了这座高科技工厂。该企业目前拥有五条生产线,去年生产了大约1500万升软饮料和矿泉水。自2025年夏季起,除了甜腻的软饮料气息,这里还飘来了另一股味道--来自新建啤酒厂的典型麦芽香气。
可口可乐安第纳公司位于巴西杜克德卡西亚斯的软饮料工厂在可持续发展、品质和效率方面堪称标杆。因此,当该公司在同一厂区寻求合作伙伴建设新啤酒厂时,提出了非常高的标准。创新实力是必备条件,同样重要的是愿意融入可口可乐安第纳的经营理念。斯坦尼克和克朗斯两者兼备。
可口可乐安第纳公司如何涉足啤酒业务
为什么一家软饮料生产商--而且还是可口可乐旗下的企业--要建一家啤酒厂?“可口可乐安第纳公司从事啤酒分销已有较长时间,希望通过更高的附加值深度参与强劲的巴西啤酒市场”,可口可乐安第纳巴西公司工程经理Fausto de Vasconcelos Padrao Junior解释道。2020年,该公司收购了巴西啤酒品牌Therezópolis,甚至决定自建啤酒厂。Fausto Padrao从一开始就参与了规划和建设:“我们规划的是集团内的第一家啤酒厂,因此在这方面毫无经验。首先,我们需要有啤酒厂经验的人。”他们找到了Sidney Telles Belchior,他五年前作为酿酒师加入公司。“建造可口可乐安第纳的第一家啤酒厂是一次终生难忘的经历”,他谈及对这项工作的热情。Fausto Padrao表示,新啤酒厂显然将建在企业最新、最现代化的厂区:“啤酒厂和碳酸饮料生产可以共用部分基础设施,这最大限度地减少了投入。”
可口可乐安第纳公司的第一家啤酒厂
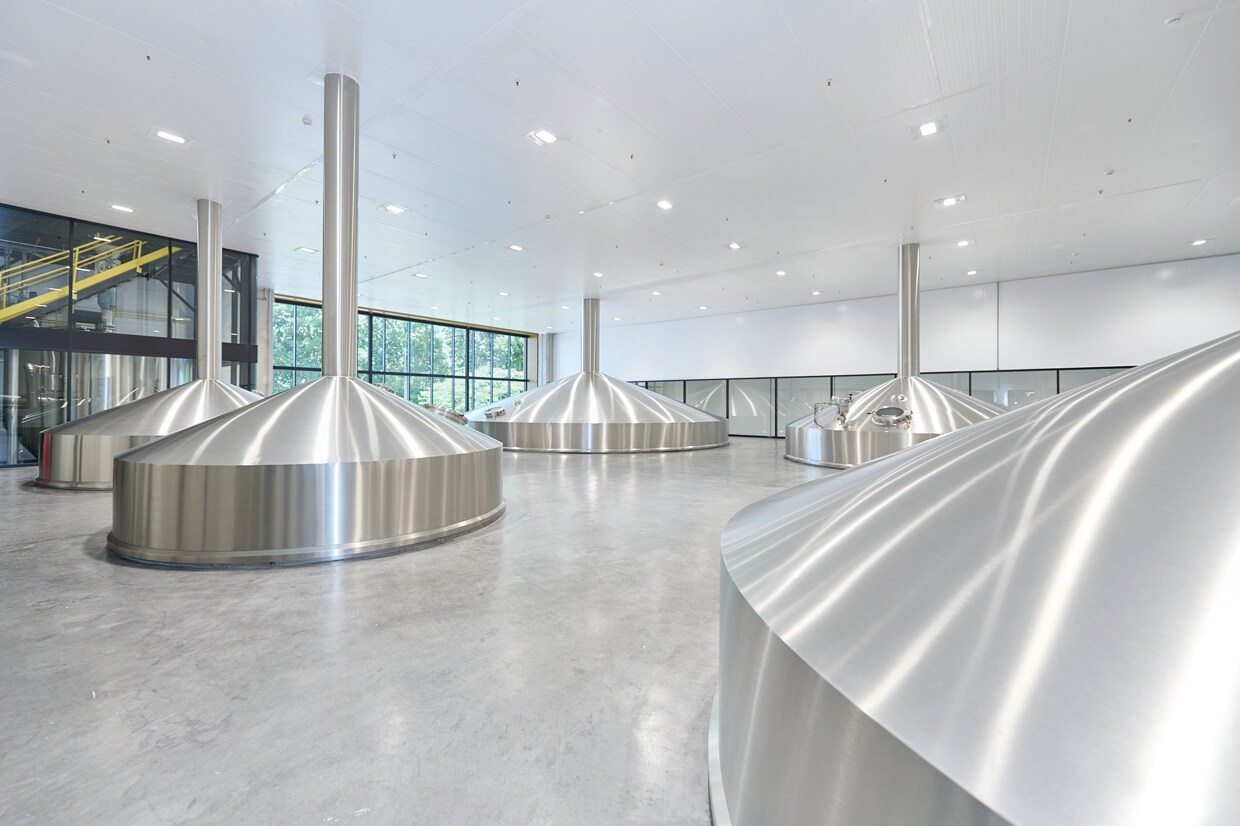
自2025年6月起,可口可乐安第纳公司在巴西杜克德卡西亚斯开始酿造啤酒。除自有品牌Therezópolis外,还许可证生产Estrella Galicia、Cerpa和Tijuca等品牌。目前年产能为5万千升--仅受发酵/后熟罐数量限制。啤酒厂其余部分设计产能为每年20万千升,并预留了扩展至40万千升的空间。过滤系统也采用模块化设计,以便随产能扩充同步扩展。
超级工厂
颠覆性、创新意愿、最佳技术--与企业负责人交谈时,这些词汇经常出现。它们体现了可口可乐安第纳公司的自我认知:即便面对最佳解决方案,也要再次审视是否还有提升空间。位于杜克德卡西亚斯的这家完全数字化、并始终追求最高可持续性、效率和品质的工厂就是例证。“我们拥有世界上最现代化的软饮料工厂。新啤酒厂必须达到这一标准,在能耗、水耗、品质和操作人员体验方面采用一流的解决方案”,Sidney Belchior总结重点要求。“我们还希望合作伙伴愿意与我们共同将其最佳解决方案打磨得更完美、更贴合我们的项目”,他强调。“而且我们还需要强大的合作伙伴,因为公司内部还没有啤酒方面的经验。这一切我们在斯坦尼克和克朗斯公司都找到了。技术和价格也合适。最重要的是,基于软饮料业务,我们与克朗斯已经建立了良好、长期的合作关系。”
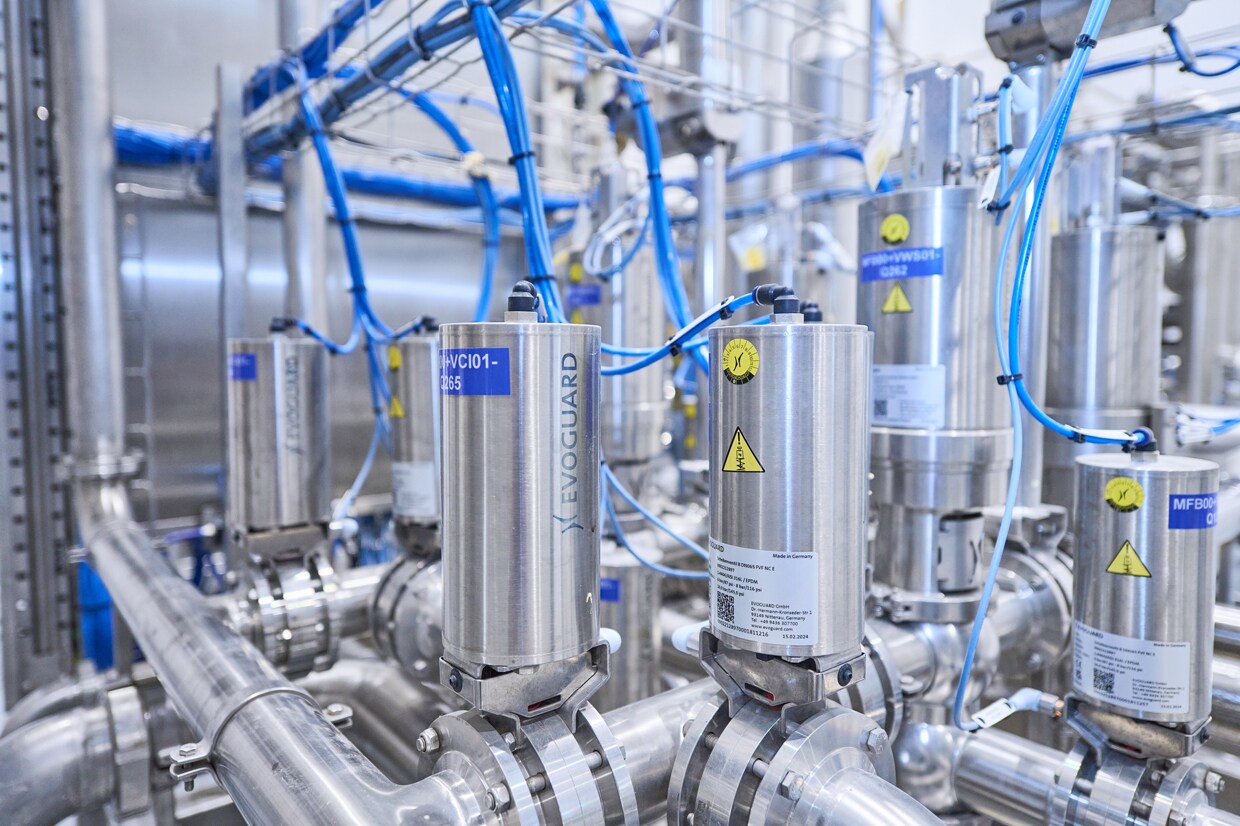
斯坦尼克的节能理念与可口可乐安第纳公司的理念不谋而合,这一点也恰到好处。位于杜克德卡西亚斯的碳酸饮料工厂不以蒸汽为热媒,而是采用热水,并结合中央储热器和能量回收系统。斯坦尼克低温啤酒厂方案的基本原理与此非常相似。因此,可口可乐安第纳公司获得的正是这样一套系统:以热水(115摄氏度)运行,配备中央储热器和EquiTherm Brew热能回收系统。基于可持续性考虑,过滤环节不使用硅藻土,而是采用膜过滤技术。
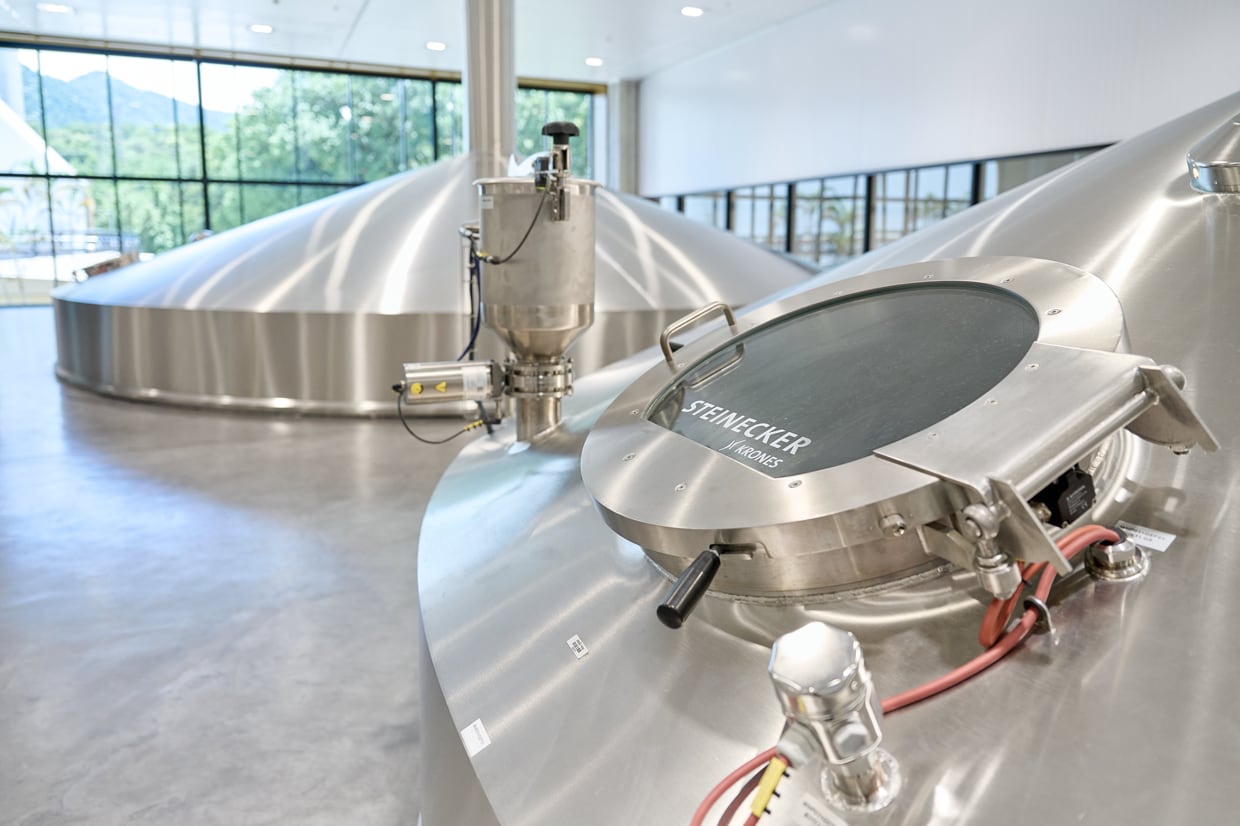
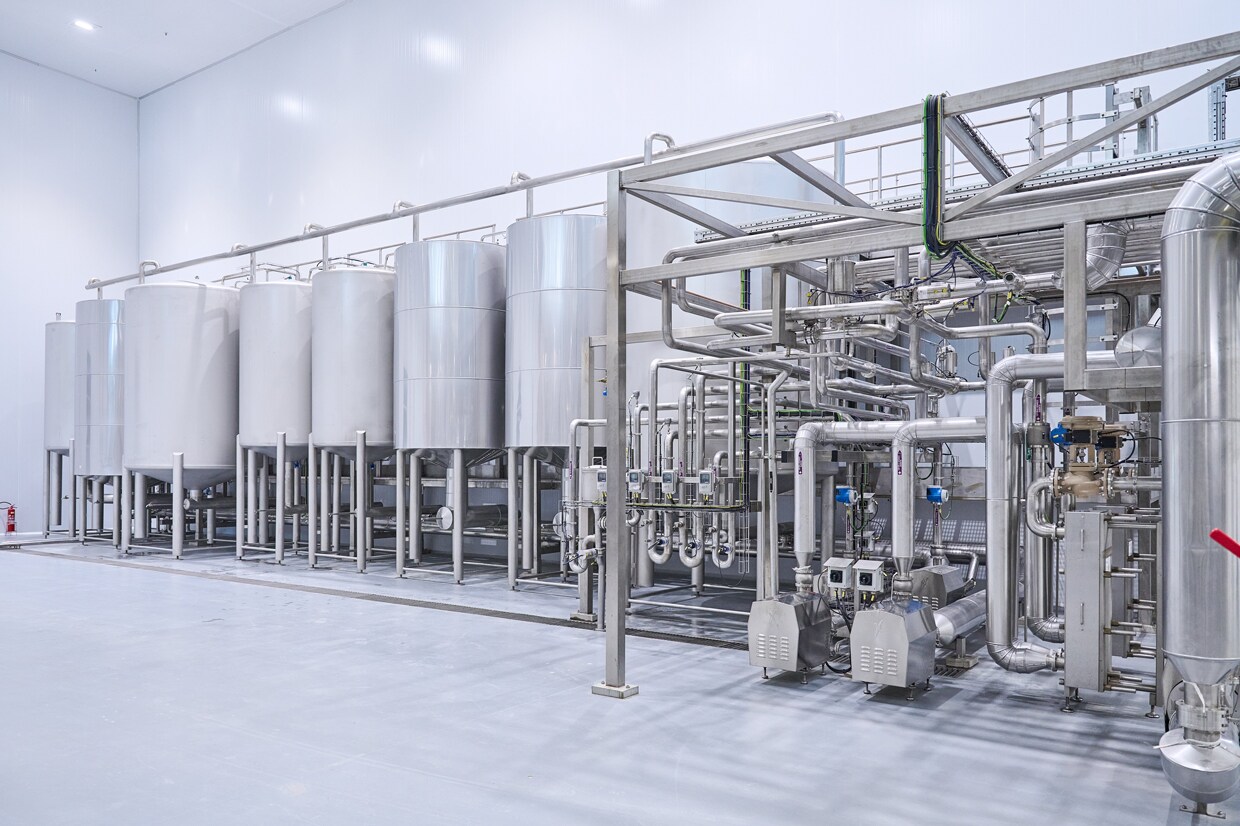
与整个厂区一样,啤酒厂也实现了高度自动化,并配备了全面的过程控制监控系统。在碳酸饮料工厂中,所有设备和流程均已数字化,并按照工业物联网(IIoT)的理念互联互通。“我们在规划厂区时,是这一理念的先行者”, Fausto Padrao强调,“如今我们拥有一个非常完善的数据库,存储所有企业数据。这使我们为未来发展做好了准备,并具备了统一、可追溯的数据基础,以便未来部署增强现实、人工智能或大数据等解决方案。”这一理念的前提是,所有设备的数据必须汇入可口可乐安第纳公司的系统。啤酒厂也已集成到该系统中,不仅包括斯坦尼克Botec F1流程引导系统,还包括制造执行系统(MES),该系统监控并控制整个生产流程。
展示型小啤酒设备
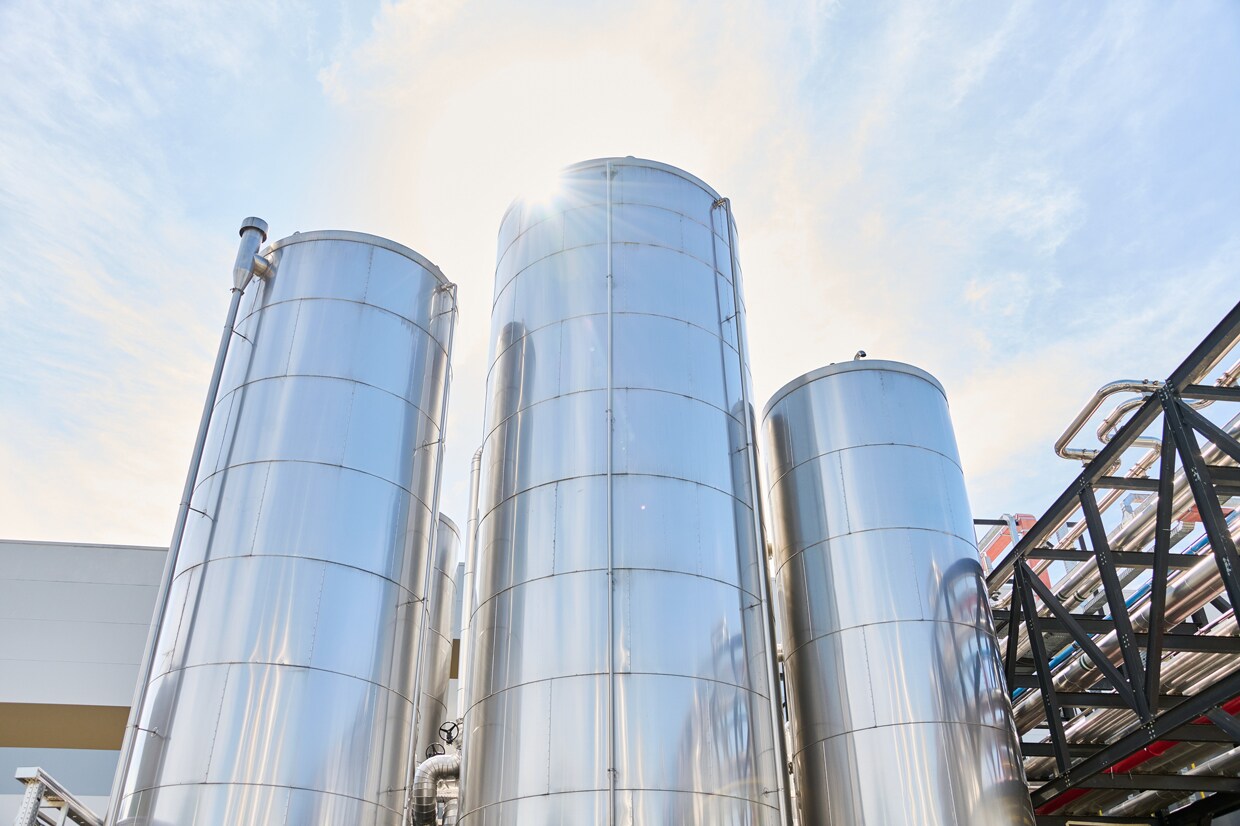
建设过程中最重要的要求是,厂区内的碳酸饮料生产必须不受干扰地继续进行--即使在灌装车间安装新的啤酒和软饮料生产线期间也是如此。Fausto Padrao表示,啤酒厂的布局也需要具备灵活性:“对我们来说重要的是啤酒生产的各道工序必须严格按照工艺流程顺序排列,即从麦芽筒仓开始,经过糖化车间、发酵和储罐,直至转入灌装车间。我们希望访客,更主要是我们的员工,能够沿着啤酒酿造流程行走。这对斯坦尼克来说并不常见,但他们理解了我们的动机,并将这一理念付诸实施。”
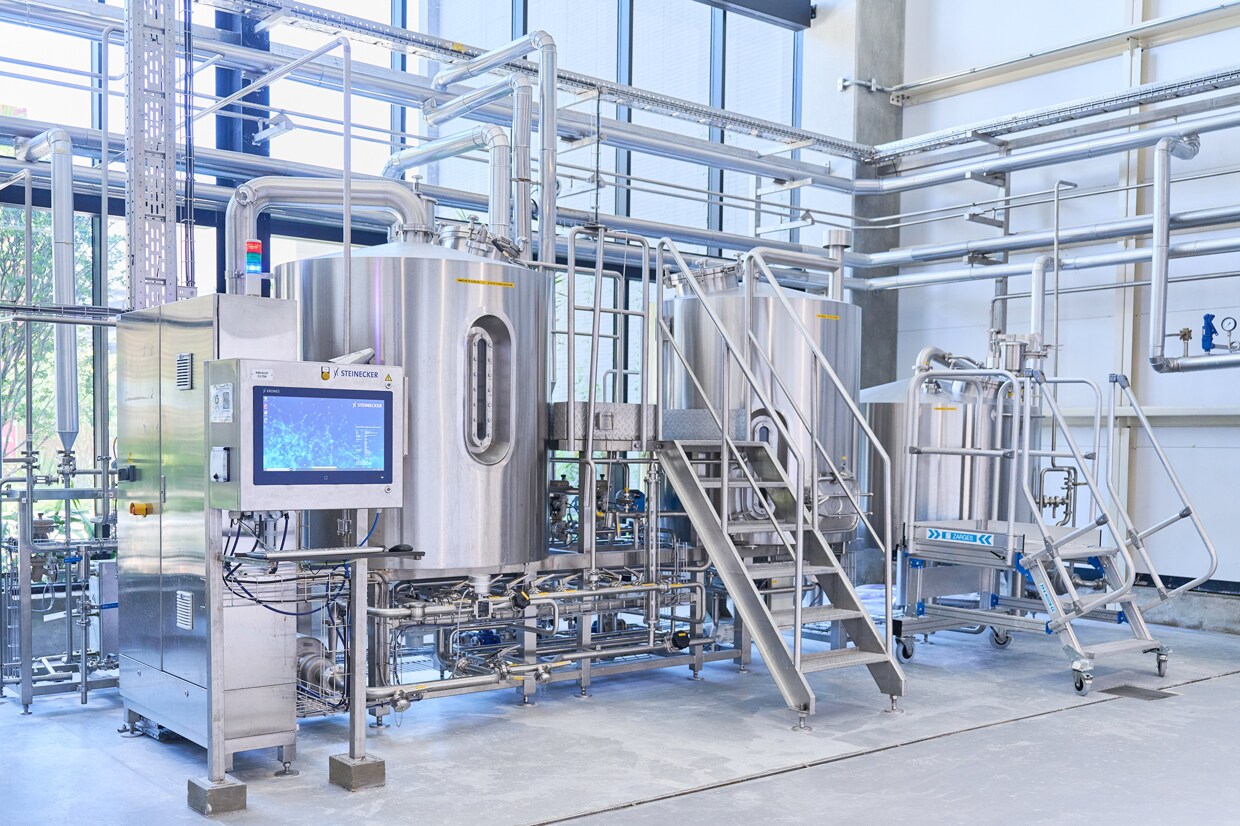
可口可乐安第纳公司还投资了一套紧凑型 MicroCube 糖化设备,生产能力为十百升。“我们用它来培训员工和开发新配方。此外,访客可以从我们的酒吧很好地观赏这套试验设备”,Sidney Belchior说道。
一条无所不能的生产线
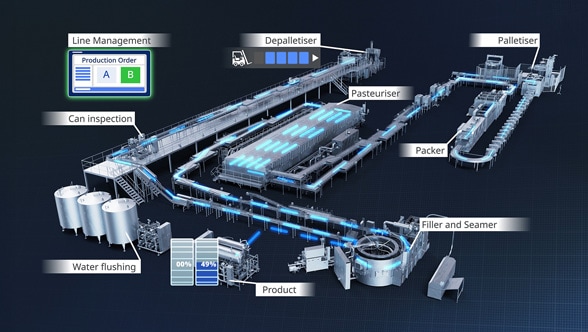
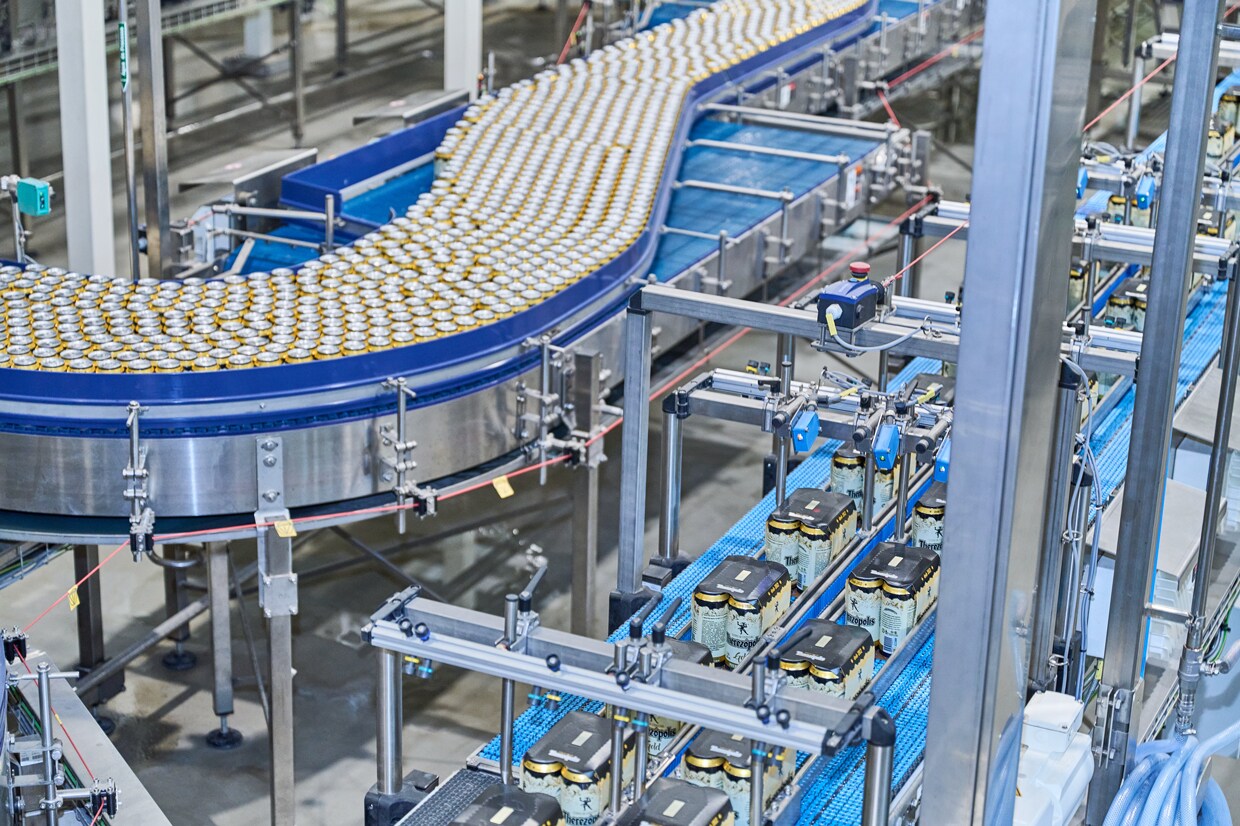
啤酒在一条同样由克朗斯提供的全新组合生产线上灌装。该生产线可处理啤酒和软饮料,包括易拉罐和玻璃瓶两种包装形式。为此配备了两台Modufill系列灌装机--每种容器类型各一台。两台灌装机始终只运行一台,因此每次只有一种类型的产品下线。所有灌装后的容器均经过LinaFlex Pro巴氏杀菌机,对于软饮料,该设备起到暖瓶的作用。这条生产线配备三台换热器,借此实现最大限度的热能回收,该设备完全可以满足可口可乐安第纳公司在能耗和水耗方面的极高要求。
一项特殊的挑战在于将生产线对接软饮料生产和啤酒酿造车间。这两种产品必须在任何时候都严格分离:灌装啤酒时必须用啤酒系统进行清洗,以避免交叉污染;软饮料同理。为了在所有源头之间自动控制这些物料流,斯坦尼克团队在Botec F1中编写了一套复杂的控制矩阵。“如今这套系统运行完美”,Faustos Padrao欣喜地表示,“我们无需担心交叉污染问题。”
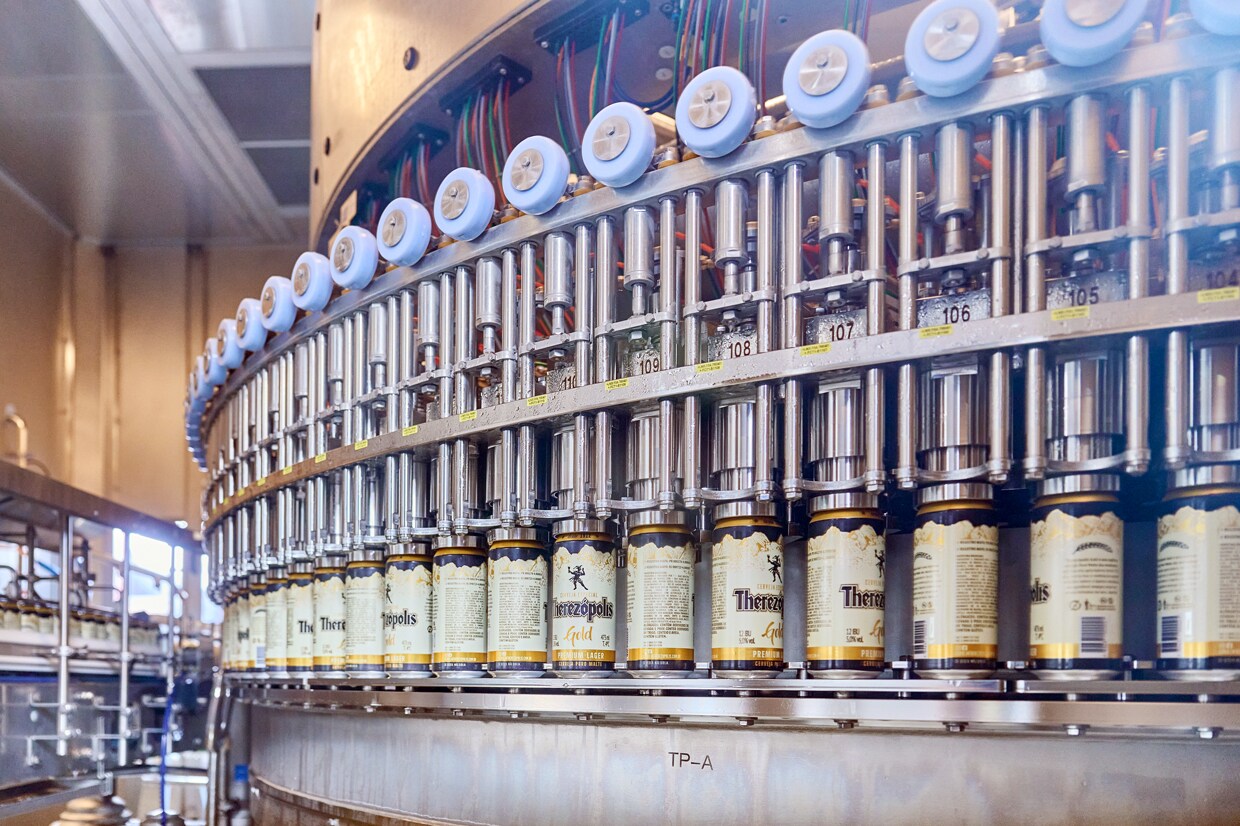
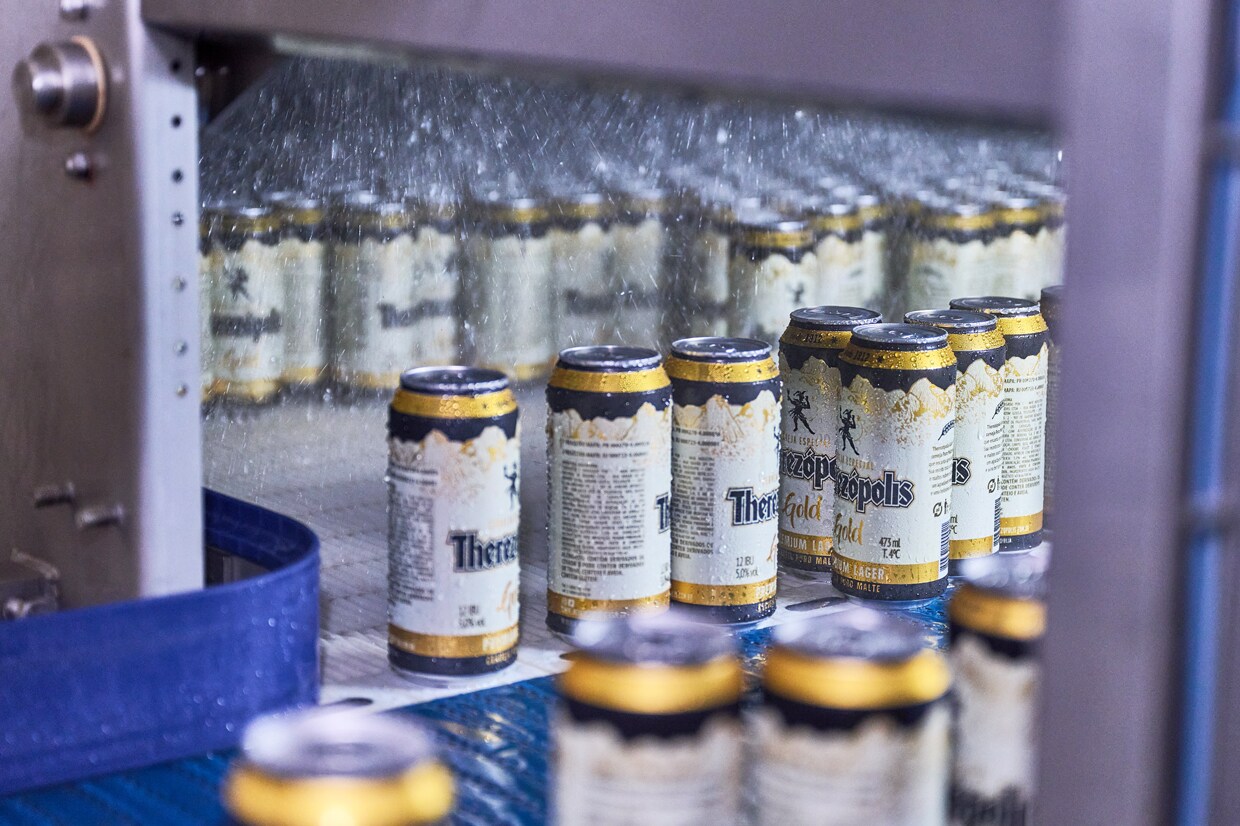
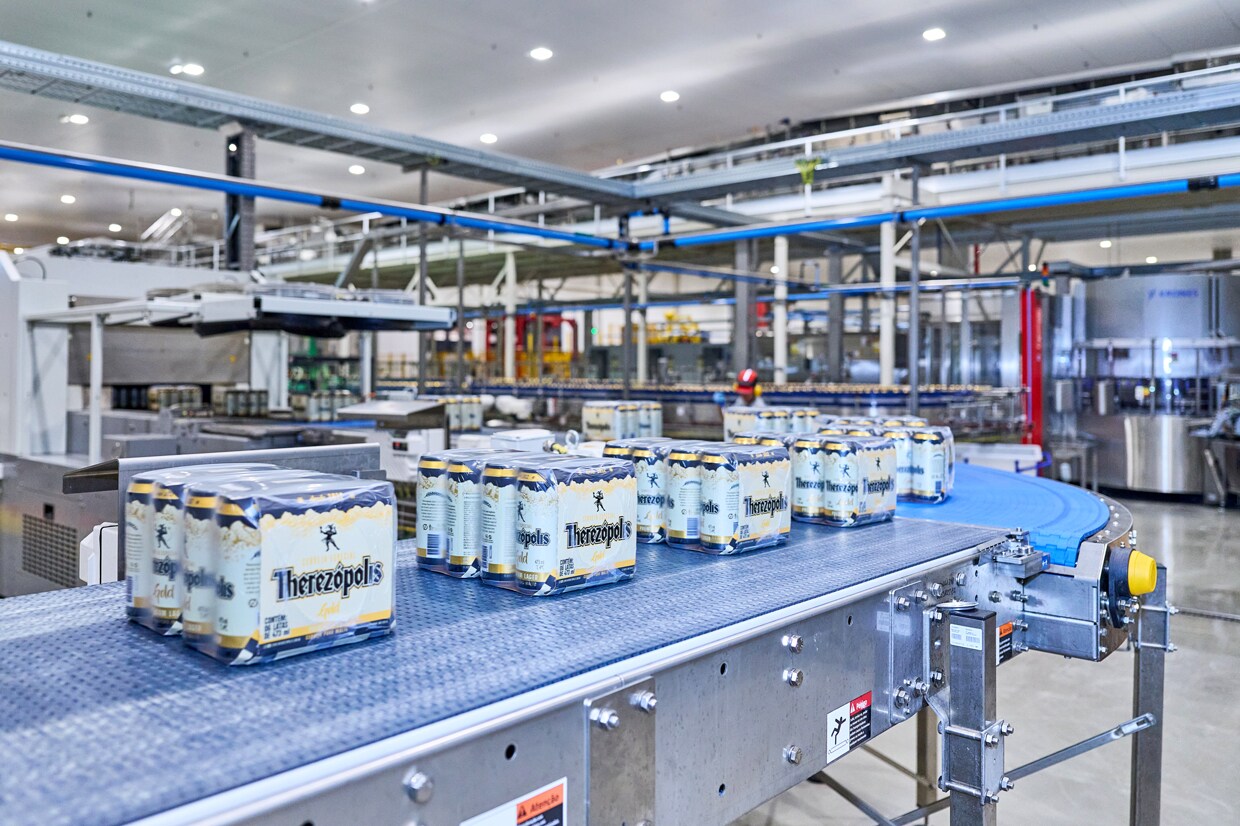
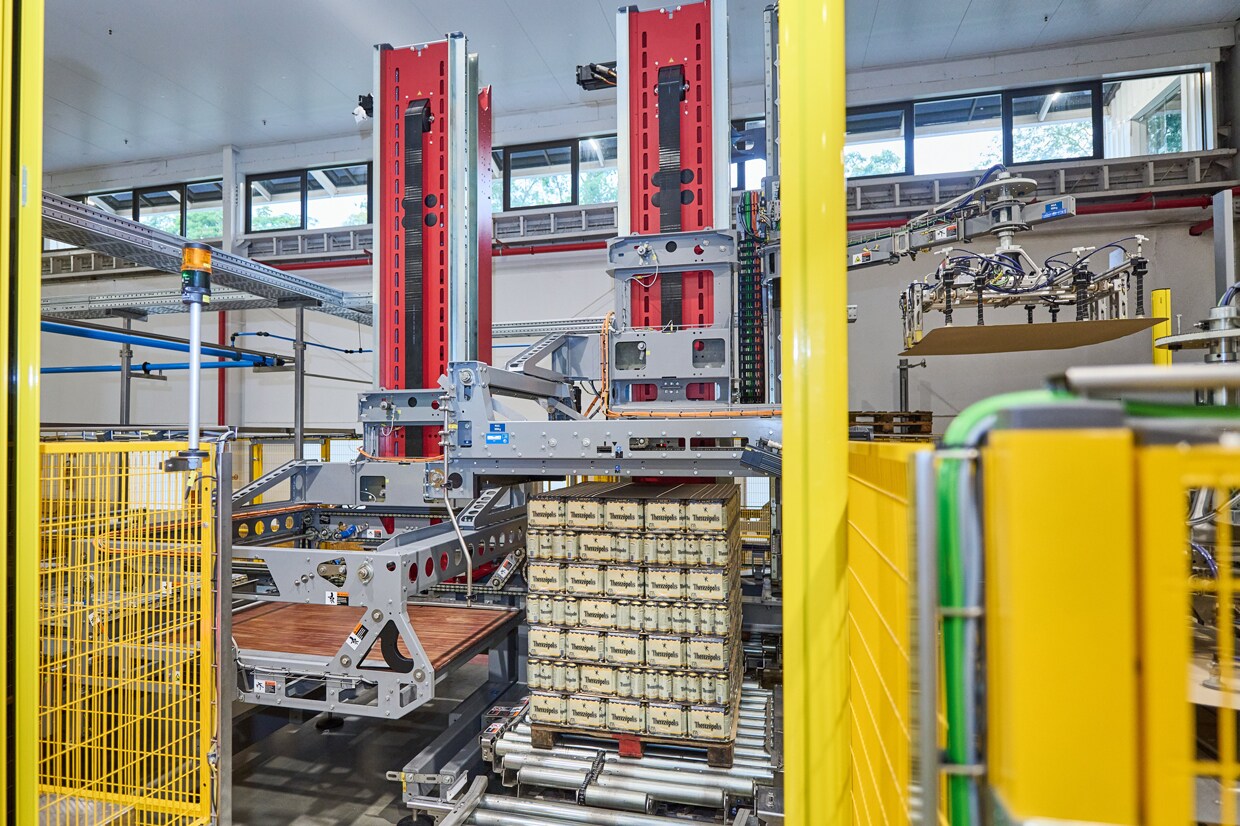
组合生产线可处理纤体罐和苗条罐,共五种不同规格,以及长颈玻璃瓶。结合两种饮料品种,形成了巨大的产品和包装多样性。“我们大约有50种不同的库存单位(SKU)”,Fausto Padrao说,“理解这一切、为所有情况进行设备测试,尤其是培训操作人员应对各种不同情况,确实很有挑战性。我们不仅要根据各自的容器和饮料调整灌装参数,还要针对不同品牌进行调整。我对碳酸饮料很了解,我在可口可乐体系工作了28年,在可口可乐安第纳公司13年。但啤酒对我来说,以及对几乎所有技术人员来说都是全新的。所以我们有很多东西要学。每个品牌都需要最佳的生产参数和最佳的包装流程,这花费了不少时间,但现在我们为每种情况都找到了最佳设置。”该生产线于2024年12月启动软饮料生产,2025年7月开始生产啤酒。
好项目,好啤酒
好项目,好啤酒
当被问及可口可乐安第纳公司啤酒项目取得哪些成业绩功时,Sidney Belchior表示非常满意:“各方对我们啤酒的反馈都非常积极。我们实现了极低的氧含量,从而获得了非常好的保质期。”他还强调了与克朗斯和斯坦尼克的良好合作:“两家公司都为我们配备了最优秀的项目团队,既有来自德国的,也有来自巴西的。我认为他们认识到了可口可乐安第纳对创新思维的重视,并选派了能够融入我们文化、与我们共同跳出思维定式的人才。这种合作中的灵活性和开放性,无疑是项目成功的关键。”
员工如何看待他们的软饮料工厂现在开始生产啤酒?“这对我们来说是一个惊喜”,Fausto Padrao和Sidney Belchior讲述道,“当我们公布啤酒厂计划时,发现有些人以前曾担任过酿酒师或酿造技术员,并且非常乐意参与这个项目。”Fausto Padrao也表示满意:“我们对克朗斯的技术充满信心,从过往经验中我们知道能够获得良好的解决方案。在我看来,克朗斯的优势在于持续创新的能力。”他还特别强调了良好的合作关系:“我们很幸运能有斯坦尼克和克朗斯参与这个项目,我们不仅是合作伙伴,更是友好协作。”